


درجه سندبلاست چیست؟ تفاوت Sa 1 تا Sa 3 در ISO 8501

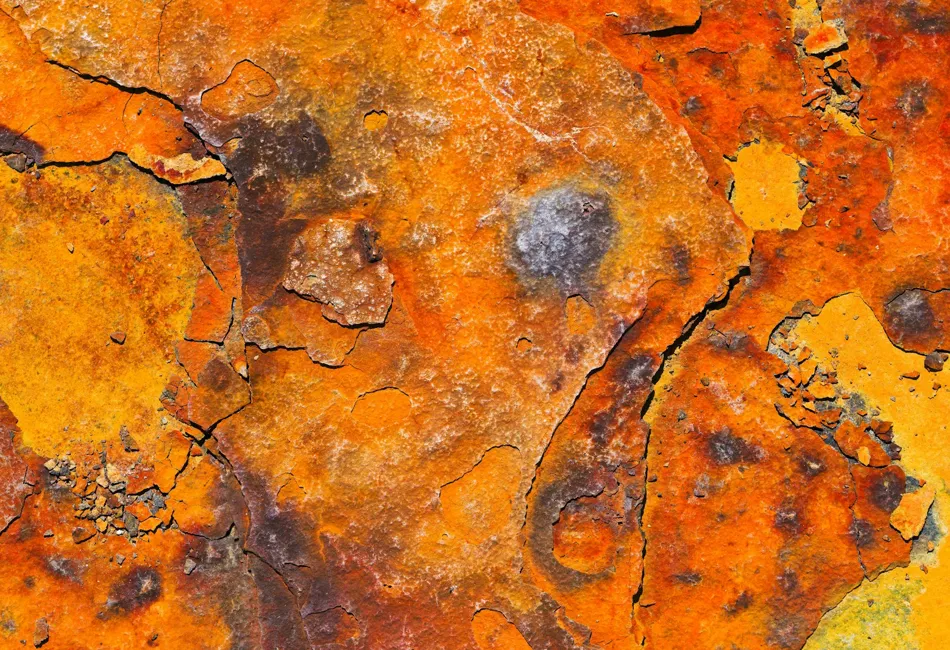
درجه سندبلاست مشخص میکند فولاد پیش از رنگآمیزی چقدر تمیز شده است. بسیاری از خرابیهای زودهنگام اپوکسی و زینک ریچ، مثل تاول و پوستهشدن، از همینجا شروع میشود. اگر مهندس اجرا، پیمانکار یا مسئول خرید پروژهی صنعتی یا دریایی هستید، باید معنی Sa 1Sa 1 تا Sa 3Sa 3 را دقیق بدانید.
در این مقاله بر پایهی استاندارد ISO 8501-1ISO 8501-1، چهار درجه سندبلاست را مقایسه میکنیم. سپس توضیح میدهیم چرا Sa 2.5Sa 2.5 معیار «تمیزی» است، نه «زبری»، و چرا مرجع پروژههای اپوکسی و زینک ریچ شده است.
درجه سندبلاست چیست و ISO 8501ISO 8501 چه میگوید؟
درجه سندبلاست یعنی سطح تمیزکاری فولاد پس از عملیات سایندهپاشی. هرچه درجه بالاتر باشد، زنگ، پوستهی نورد و رنگ قدیمی کمتری روی سطح میماند. اگر هنوز با روش آشنا نیستید، ابتدا مقالهی سندبلاست چیست را بخوانید.
بخش اول استاندارد ISO 8501ISO 8501 این درجهها را با توضیح کتبی و عکسهای مرجع تعریف میکند. حرف Sa از واژهی Blast cleaning میآید. حروف دیگر هم در همین استاندارد معنی دارند:
- Sa: تمیزکاری با سایندهپاشی (سندبلاست).
- St: تمیزکاری با ابزار دستی یا برقی، مثل سیمبرس و سنگ.
- Fl: تمیزکاری با شعله.
بازرس برای قضاوت، سطح را با عکسهای مرجع استاندارد مقایسه میکند. این کار بصری است و با چشم در نور کافی انجام میشود. اهمیت آمادهسازی سطح در پروژههای پوششدهی توضیح میدهد چرا همین مرحله عمر پوشش را تعیین میکند.
تفاوت درجه سندبلاست Sa 1Sa 1 تا Sa 3Sa 3 در یک نگاه
| درجه | نام استاندارد | وضعیت سطح پس از تمیزکاری | کاربرد معمول |
|---|---|---|---|
| Sa 1Sa 1 | تمیزکاری سبک | روغن، گریس و خاک دیده نمیشود؛ زنگ و پوستهی نورد سست برداشته شده است | کارهای موقت و سطوح کماهمیت |
| Sa 2Sa 2 | تمیزکاری کامل | تقریباً همهی زنگ و پوستهی نورد برداشته شده؛ باقیماندهی چسبیده مجاز است | رنگهای آلکیدی و سازههای معمولی |
| Sa 2.5Sa 2.5 | تمیزکاری بسیار کامل | فقط سایهی کمرنگ لکه یا خط باقی میماند | اپوکسی، زینک ریچ، مخزن و کار دریایی |
| Sa 3Sa 3 | تمیزکاری تا فولاد کاملاً تمیز | سطح یکنواخت و فلزی، بدون هیچ لکهای | غوطهوری شدید و پوششهای متالیزه |
Sa 1Sa 1؛ تمیزکاری سبک
در Sa 1Sa 1 فقط آلودگیهای سطحی پاک میشوند. زنگ و پوستهی نورد سست جدا میشود، اما لایههای چسبیده میمانند. این درجه سندبلاست برای پوششهای مهم ناکافی است و بیشتر برای کارهای کماهمیت کاربرد دارد.
Sa 2Sa 2؛ تمیزکاری کامل
در Sa 2Sa 2 تقریباً همهی روغن، زنگ و پوستهی نورد برداشته میشود. فقط ذرههای محکمچسبیده میمانند که با کاردک جدا نمیشوند. رنگهای ساده با این درجه سندبلاست کار میکنند، ولی اپوکسی پرمقاومت معمولاً به سطح تمیزتری نیاز دارد.
Sa 2.5Sa 2.5؛ تمیزکاری بسیار کامل
در Sa 2.5Sa 2.5 زنگ، پوستهی نورد و رنگ قدیمی کاملاً پاک میشود. اگر اثری بماند، فقط لکه یا خط کمرنگ است. این همان سندبلاست نزدیک به فلز سفید است و در بیشتر پروژههای صنعتی انتخاب اول است.
Sa 3Sa 3؛ تمیزکاری تا فولاد کاملاً تمیز
Sa 3Sa 3 بالاترین درجه سندبلاست است. سطح باید یکنواخت و فلزی دیده شود، بدون هیچ لکه یا خطی. رسیدن به آن زمان، ساینده و هزینهی بیشتری میخواهد. معمولاً فقط وقتی خواسته میشود که مشخصات پروژه یا برگهی فنی آن را الزامی کرده باشد.
چرا Sa 2.5Sa 2.5 معیار «تمیزی» است، نه «زبری»؟
این رایجترین سوءتفاهم دربارهی درجه سندبلاست است. Sa 2.5Sa 2.5 فقط میگوید چه چیزی روی فولاد باقی مانده است. دربارهی عمق یا شکل برجستگیهای سطح چیزی نمیگوید.
زبری، که پروفیل سطح هم نامیده میشود، با اندازه و جنس ساینده تعیین میشود. دو سطح میتوانند هر دو Sa 2.5Sa 2.5 باشند و پروفیل کاملاً متفاوت داشته باشند. برای پروژهها باید هر دو را جداگانه بنویسید:
- درجه سندبلاست: مثلاً Sa 2.5Sa 2.5 طبق ISO 8501-1ISO 8501-1.
- پروفیل سطح: مثلاً ۵۰ تا ۷۵ میکرون طبق برگهی فنی رنگ و روش ISO 8503ISO 8503.
- نمک محلول و گرد و غبار: حد مجاز طبق مشخصات پروژه (سری ISO 8502ISO 8502).
این اعداد نمونهاند و عدد نهایی را برگهی فنی رنگ تعیین میکند. اگر فقط «سندبلاست Sa 2.5Sa 2.5» بنویسید، پیمانکار میتواند سطح تمیز ولی صاف تحویل بدهد و رنگ هم نمیچسبد.
چرا Sa 2.5Sa 2.5 درجهی مرجع اپوکسی و زینک ریچ است؟
رنگ اپوکسی با چسبندگی مکانیکی و شیمیایی به فولاد میچسبد. هر ذرهی زنگ یا پوستهی نورد زیر آن، لایهی ضعیفی ایجاد میکند. رطوبت از همان نقطه نفوذ میکند و تاول میزند.
در Sa 2.5Sa 2.5 مقدار آلودگی باقیمانده آنقدر کم است که پوشش با فولاد ارتباط مستقیم میگیرد. در مقابل، Sa 3Sa 3 هزینهی بسیار بیشتری دارد و در بیشتر پروژهها فایدهی اضافهاش به آن هزینه نمیارزد. به همین دلیل Sa 2.5Sa 2.5 نقطهی تعادل کیفیت و هزینه است.
برای پرایمرهای غنی از روی، دلیل مهمتری هم وجود دارد. روی موجود در این پرایمرها باید با سطح فولاد تماس الکتریکی داشته باشد تا حفاظت کاتدی کار کند. سطحی که هنوز پوستهی نورد دارد این تماس را قطع میکند. برای مثال زینک ریچ اپوکسی ۶۵ درصد باژاک روی سطح Sa 2.5Sa 2.5 اجرا میشود.
پیشنهادهای ISO 12944-4ISO 12944-4 برای سیستمهای ضدخوردگی سنگین هم معمولاً حول Sa 2.5Sa 2.5 میچرخد. برای متالیزه، که پوشش فلزی پاشیده میشود، معمولاً Sa 3Sa 3 خواسته میشود. در هر حال مشخصات پروژه مرجع نهایی است.
معادل درجه سندبلاست در استانداردهای SSPC و NACE
پروژههای نفت، گاز و دریایی اغلب از معادل آمریکایی استفاده میکنند. SSPC و NACE برای سطوح تمیزکاری شماره میگذارند. جدول زیر معادل تقریبی را نشان میدهد:
| ISO 8501-1ISO 8501-1 | SSPC | NACE | نام رایج |
|---|---|---|---|
| Sa 1Sa 1 | SSPC-SP 7SSPC-SP 7 | NACE No. 4NACE No. 4 | سندبلاست سبک (برسزنی) |
| Sa 2Sa 2 | SSPC-SP 6SSPC-SP 6 | NACE No. 3NACE No. 3 | سندبلاست تجاری |
| Sa 2.5Sa 2.5 | SSPC-SP 10SSPC-SP 10 | NACE No. 2NACE No. 2 | سندبلاست نزدیک به فلز سفید |
| Sa 3Sa 3 | SSPC-SP 5SSPC-SP 5 | NACE No. 1NACE No. 1 | سندبلاست فلز سفید |
این معادلها تقریبیاند، چون تعریفها کلمهبهکلمه یکسان نیستند. در قرارداد همیشه فقط یک استاندارد را مبنا بنویسید. اگر نقشههای خارجی دارید، هر دو را کنار هم بنویسید تا سوءتفاهم پیش نیاید.
درجهی اولیهی زنگزدگی از A تا D
ISO 8501-1ISO 8501-1 پیش از تمیزکاری هم برای سطح فولاد درجه تعیین میکند. این درجهها نشان میدهند فولاد در شروع چقدر زنگ زده است:
- A: پوستهی نورد پوشاننده، تقریباً بدون زنگ.
- B: شروع زنگزدگی و ریزش پوستهی نورد.
- C: پوستهی نورد زنگ زده یا قابل خراشیدن، با حفرههای ریز.
- D: پوستهی نورد کاملاً زنگ زده و حفرههای گسترده.
نام کامل سطح از ترکیب این حرف با درجه سندبلاست ساخته میشود، مثل B Sa 2.5B Sa 2.5. هرچه حرف بدتر باشد، رسیدن به همان درجه زمان و سایندهی بیشتری میخواهد. برای سطحهای زنگزده این موضوع را در برآورد هزینه ببینید. همچنین مقالهی رنگ اپوکسی روی زنگزدگی را مطالعه کنید.
چگونه درجه سندبلاست را در کارگاه کنترل کنیم؟
کنترل کیفیت فقط به چشم بازرس وابسته نیست. چند قدم ساده خطای تحویل را کم میکند:
- عکسهای مرجع ISO 8501-1ISO 8501-1 یا نمونهی تأییدشدهی کارفرما را در کارگاه داشته باشید.
- سطح را در نور کافی و پس از زدودن گرد و غبار بازرسی کنید.
- پروفیل سطح را با نوار تکثیر یا گیج اندازه بگیرید.
- دمای سطح، دمای شبنم و رطوبت هوا را ثبت کنید.
- اگر سطح دوباره لکهی زنگ زد، آن بخش را دوباره سندبلاست کنید.
- نتیجه را همراه تاریخ و موقعیت در گزارش بازرسی بنویسید.
پیشنهاد کاربردی: پیش از شروع کار، یک سطح نمونه با درجه سندبلاست موردنظر آماده کنید و کارفرما آن را امضا کند. در ادامه همهی سطحها با آن مقایسه میشوند. برای اپوکسی روی فلز هم راهنمای رنگ اپوکسی روی فلز را ببینید.
اشتباههای رایج در انتخاب و درخواست درجه سندبلاست
- خلط تمیزی با زبری و ننوشتن پروفیل سطح در قرارداد.
- درخواست Sa 3Sa 3 بدون نیاز واقعی و پرداخت هزینهی اضافه.
- تأخیر در اجرای پرایمر و رنگزدن روی زنگ برگشته.
- استفاده از سایندهی آلوده به نمک یا رطوبت.
- ننوشتن استاندارد مبنا و درجهی اولیهی زنگ، مثل B Sa 2.5B Sa 2.5.
- استفاده از ماسهی سیلیسی، که به دلیل خطر سیلیکوزیس در بسیاری از مقررات محدود یا ممنوع است.
برای پروژهی اسکلت یا مخزن، ابتدا سیستم رنگ و بعد درجه سندبلاست را انتخاب کنید. اطلاعات بیشتر در مقالهی رنگ اپوکسی اسکلت فلزی هست.
نمونهی عبارت درست در مشخصات پروژه
«آمادهسازی سطح: سندبلاست تا درجه Sa 2.5Sa 2.5 طبق ISO 8501-1ISO 8501-1 (برای سطح اولیهی B)، پروفیل سطح ۵۰ تا ۷۵ میکرون، اجرای پرایمر در همان نوبت کاری.»
این جمله سه چیز را روشن میکند: درجه سندبلاست، پروفیل سطح و زمان اجرای پرایمر. عددهای آن را بر اساس برگهی فنی محصول انتخابی خود تنظیم کنید.
سوالات متداول دربارهی درجه سندبلاست
درجه سندبلاست Sa 2.5Sa 2.5 یعنی چه؟
درجه سندبلاست Sa 2.5Sa 2.5 یعنی «تمیزکاری بسیار کامل» طبق ISO 8501-1ISO 8501-1. در این درجه زنگ، پوستهی نورد، رنگ قدیمی و آلودگی از سطح فولاد پاک میشود. فقط لکهها یا خطوط کمرنگ باقی میماند و حدود ۹۵ درصد سطح فلز عریان دیده میشود.
تفاوت Sa 2Sa 2 و Sa 2.5Sa 2.5 چیست؟
در Sa 2Sa 2 زنگ و پوستهی نورد تقریباً برداشته میشود، اما باقیماندهی چسبیده روی سطح مجاز است. در Sa 2.5Sa 2.5 هر اثر باقیمانده فقط به شکل لکه یا خط کمرنگ دیده میشود. به همین دلیل Sa 2.5Sa 2.5 سطح تمیزتر و چسبندگی بهتری برای رنگهای اپوکسی میدهد.
Sa 2.5Sa 2.5 معادل کدام درجه در استاندارد SSPC است؟
درجه Sa 2.5Sa 2.5 تقریباً معادل SSPC-SP 10SSPC-SP 10 یا همان سندبلاست نزدیک به فلز سفید است. این معادلسازی تقریبی است و توصیفها یکسان نیستند. در قرارداد، یک استاندارد را مبنا قرار دهید و نام آن را کامل بنویسید تا هنگام تحویل کار اختلافی پیش نیاید.
آیا Sa 2.5Sa 2.5 زبری سطح را مشخص میکند؟
خیر. درجه سندبلاست فقط میزان تمیزی سطح را نشان میدهد، نه زبری آن را. زبری یا همان پروفیل سطح جداگانه و معمولاً بر حسب میکرون تعیین میشود. برای اندازهگیری آن از نوار تکثیر یا گیج پروفیل و روشهای ISO 8503ISO 8503 استفاده میکنند.
برای رنگ اپوکسی و زینک ریچ کدام درجه سندبلاست لازم است؟
برای بیشتر سیستمهای اپوکسی و زینک ریچ، Sa 2.5Sa 2.5 درجهی مرجع است. زینک ریچ باید با فولاد تماس خوب داشته باشد و روی سطح تمیز و زبر بنشیند. با این حال همیشه برگهی فنی محصول و مشخصات پروژه تعیینکننده است.
بعد از سندبلاست تا چه زمانی باید رنگ زد؟
فولاد سندبلاستشده بسیار فعال است و بهسرعت دوباره زنگ میزند. بنابراین پرایمر را باید در کوتاهترین زمان ممکن، معمولاً همان نوبت کاری، اجرا کرد. پیش از رنگزدن، گرد و غبار سطح را هم پاک کنید. زمان مجاز دقیق به رطوبت هوا، دمای سطح و برگهی فنی رنگ بستگی دارد.
سفارش زینک ریچ برای سطح Sa 2.5Sa 2.5
سطح پروژهتان را تا Sa 2.5Sa 2.5 آماده کردهاید یا میخواهید آماده کنید؟ پرایمر مناسب را از زینک ریچ اپوکسی ۶۵ درصد باژاک سفارش بدهید. برای انتخاب رنگ و سیستم پوشش هم میتوانید در صفحهی تماس با ما از کارشناسان استوک صنعت مشاوره بگیرید. همهی محصولات در فروشگاه محصولات باژاک هستند.